
Mis lövhə, şin, çubuq, zolaq, boru və emal olunmuş hissələr üçün praktiki göndərilmədən əvvəl və daxil olan yoxlama təlimatı
Dərc tarixi: 30 Avqust 2026
Müəllif: Hu Yanwei, Cymber Metal Texniki Eksperti
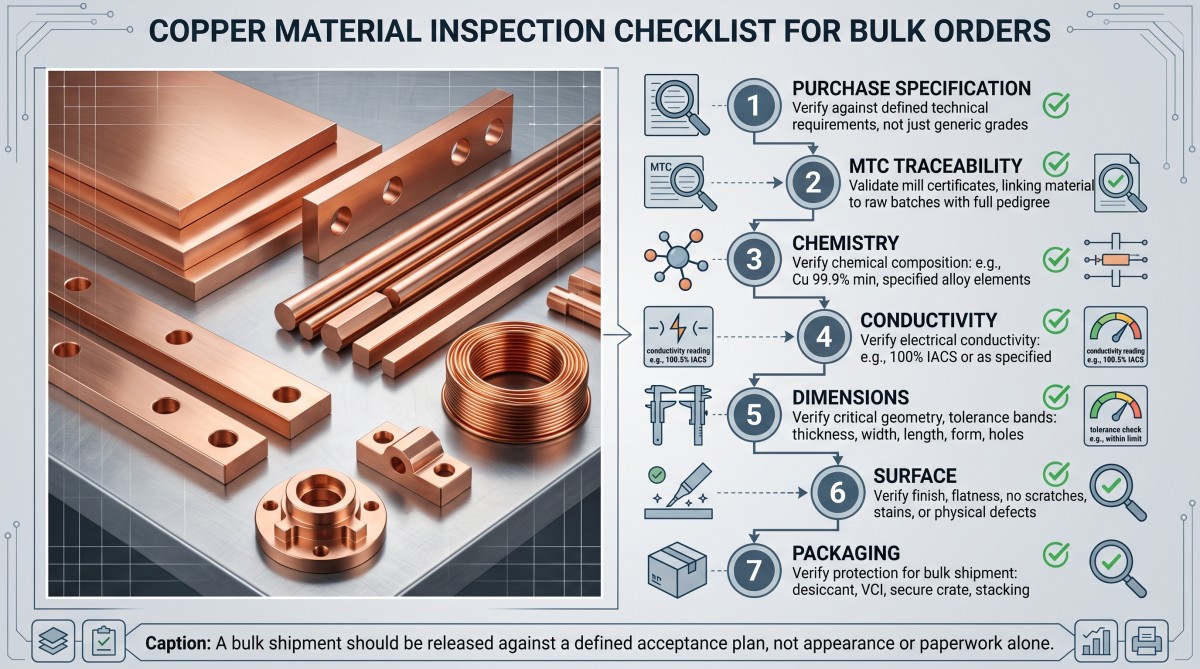
Yük parlaq mis səthlərlə və təmiz material sertifikatı ilə gələ bilər, lakin yenə də səhv temperatur, qarışıq partiyalar, zəif izlənilə bilənlik və ya yığıma uyğun olmayan ölçülər ola bilər.
Bu, narahatedici məqamdırmis materialının yoxlanılmasıHeç bir sənəd bütün sifarişi sübut etmir. MTC istehsal partiyası üçün kimya və keçiricilik göstəricilərini bildirə bilər; bu, hər lövhənin düz, hər şin dəliyinin yerində, hər rulonun kənarının təmiz olduğunu və ya hər bağlamanın okean yük daşımalarına davam gətirəcəyini sübut etmir.
Alıcılar bəzən kiçik bir ödənişdən qənaət etmək üçün yoxlama mərhələsini ləğv edirlər, sonra çeşidləmə, dəyişdirmə istehsalı, hava yükdaşımaları və xəttdəki nasazlıq üçün pul ödəyirlər. Qənaət alış sifarişində görünür. Xəta ümumi endirmə dəyərində görünür.
Material və məhsul forması konteksti üçün Cymber Metal's ilə başlayıntəmiz mis materiallarıçeşid. Sonra sifarişə xas qəbul planının əsl işi görməsini təmin edin.
Tez cavab: Alıcılar göndərilmədən əvvəl nəyi təsdiqləməlidirlər?
Toplu mis sifarişini verməzdən əvvəl, dəqiq ərinti, məhsulun formasını, temperaturunu, idarəedici standartı və nəşrini, rəsm düzəlişini, MTC növünü, istehsal partiyasının izlənilə biləcəyini, kimyasını, keçiricilik və ya müqavimət tələbini, mexaniki xüsusiyyətlərini, ölçülü toleranslarını, səth meyarlarını, örtük tələblərini, nümunə götürmə planını, qablaşdırma metodunu və uyğunsuzluq prosedurunu təsdiqləyin.
Hər bir xüsusiyyət üçün sınaq metodunu, cihazı, nümunə yerini, nümunə ölçüsünü, qəbul limitini və tələb olunan qeydi qeyd edin.
"Mis" üçün universal keçid limiti yoxdur. C10100 lövhəsi, C10200 şin çubuğu, C11000 çubuğu, C12200 borusu və nikel örtüklü işlənmiş kontakt müxtəlif standartlar, sınaqlar və sübutlar tələb edə bilər.
Mis Materialının Yoxlanılması Satınalma Spesifikasiyası ilə Başlayır
Yoxlama qeyri-müəyyən alış sifarişini düzəldə bilməz. Yalnız metal istehsal edildikdən sonra qeyri-müəyyənliyi üzə çıxara bilər.
İstehsal başlamazdan əvvəl müqavilə üzrə prioritet sırasını müəyyənləşdirin. İşlək strukturlardan biri aşağıdakılardır:
İmzalanmış satınalma spesifikasiyası və təsdiq edilmiş rəsm -> satınalma sifarişi -> çağırılmış məhsul standartı və nəşri -> təsdiq edilmiş təchizatçı sənədləri.
Bu ardıcıllıq universal hüquqi qayda deyil, bir nümunədir. Alıcı və təchizatçı faktiki üstünlük barədə razılığa gəlməlidirlər. Əks təqdirdə, rəsm bir qalınlığa tolerantlıq tələb edə bilər, halbuki adı çəkilən məhsul standartı digərinə icazə verir və hər iki tərəf sifarişə əməl etdiyini iddia edə bilər.
Satınalma spesifikasiyası dondurulmalıdır:
- Dəqiq UNS, EN, JIS, GB və ya digər ərinti təyinatı
- Məhsul forması: boşqab, təbəqə, zolaq, şin, çubuq, çubuq, məftil, boru və ya işlənmiş hissə
- Standart və nəşri idarə edən
- Temperatur və ya material vəziyyəti
- Rəsm nömrəsi, düzəliş, vahidlər və məlumat sistemi
- Minimum keçiricilik və ya maksimum müqavimət
- Mexaniki xüsusiyyətlərə dair tələblər
- Ölçü tolerantlıqları və kritik keyfiyyət xüsusiyyətləri
- Səth və örtük qəbul meyarları
- Tələb olunan sertifikat və yoxlama hesabatının növü
- İstehsal partiyasının tərifi və nümunə götürmə planı
- Qablaşdırma, etiketləmə və göndərilmə-buraxılış tələbləri
Yalnız "ASTM-ə uyğun gələ bilərsinizmi?" deyə soruşmayın. İmzalanmış sifarişdə hansı ASTM standartının, hansı nəşrin, hansı məhsul formasının, hansı temperləmənin və hansı əlavə tələblərin görünəcəyini soruşun.
Standartı Mis Məhsul Forması ilə Uyğunlaşdırın
Tənzimləyici standart həm ərintiyə, həm də istehsal olunmuş formaya uyğun olmalıdır. Elektrik məqsədli mis çubuq çəkmə materialı üçün standart hazır şinləri avtomatik olaraq təsnif edə bilməz və xammal standartı CNC dəlik mövqeyini təsdiqləyə bilməz.
ASTM B152/B152M, EN 1652 və ya JIS H3100 standartları müəyyən edilmiş təbəqə, zolaq, lövhə və ya rulonlu məhsullara aid ola bilər. Elektrik məqsədli yastı məhsullar üçün EN 13599 kimi daha spesifik standart tələb oluna bilər.
ASTM B187/B187M standartı müəyyən edilmiş şin, çubuq, çubuq və forma məhsullarına aid ola bilər. EN 13601 standartı müəyyən edilmiş elektrik məqsədli mis çubuq, çubuq və məftil məhsullarına tətbiq olunur. ASTM B49 standartı elektrik məqsədləri üçün mis çubuq çəkmə materialını əhatə edir; bu, universal hazır çubuq standartı deyil.
ASTM B75/B75M ümumi tikişsiz mis boruya, ASTM B88 müəyyən su borusuna və ASTM B280 müəyyən kondisioner və ya soyuducu borusuna tətbiq oluna bilər. Bu standartlar bir-birini əvəz edə bilməz.
İşlənmiş mis hissələr xammal standartı, təsdiq edilmiş hazır hissənin rəsmləri, GD&T sistemi və örtük və ya səth spesifikasiyası tələb edir. Xammalın uyğunluğu, hazır dəlik naxışının, yivinin, möhürləmə səthinin və ya məlumat bazası əlaqəsinin uyğun olduğunu sübut etmir.
Bu fərq nəzərdən keçirərkən vacibdirmis lövhə və təbəqə seçimlərişin, çubuq və ya boru tələblərinə qarşı. Oxşar kimya eyni toleranslar, sınaq yerləri və ya yoxlama qeydləri yaratmır.
ASTM, EN, JIS və GB təyinatları da avtomatik ekvivalent deyil. Ticarət adının və ya nominal mis faizinin uyğunlaşdırılması kifayət deyil. Kimya, temperatur, mexaniki xüsusiyyətlər, keçiricilik, ölçülər və sınaq qaydaları uyğunlaşdırılmalıdır.
Eyni xəbərdarlıq mis, bürünc, CuCrZr, kupronikel və berillium misinə də aiddir. Hər mis ərintisinə təmiz mis yoxlama bəndini məcbur etməyin.
MTC və Fiziki Lotu Birlikdə Təsdiqləyin
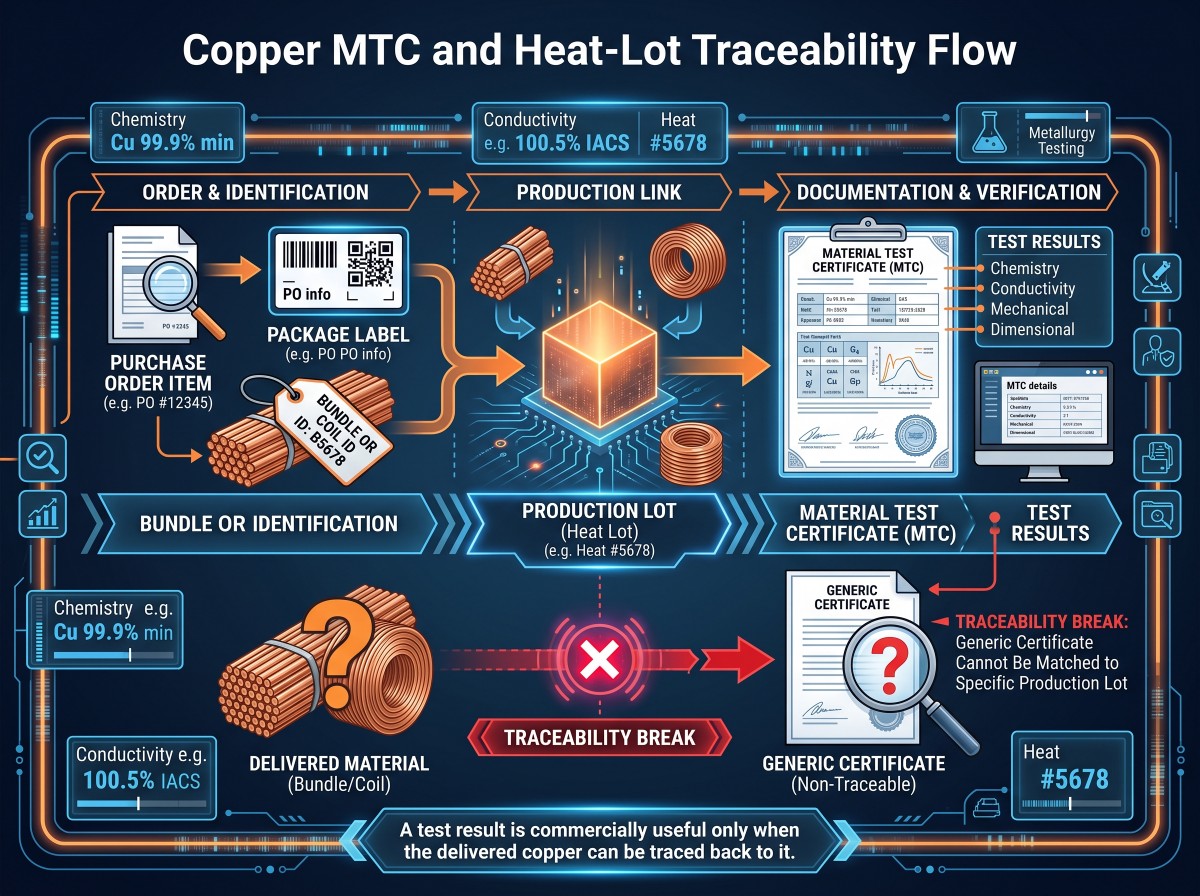
MTC yalnız çatdırılan misin həmin sənəddə göstərilən nəticələrə aid edilə biləcəyi hallarda faydalıdır.
Uyğun sifarişlər üçün alıcılar adətən EN 10204 Tip 3.1 yoxlama sertifikatı tələb edirlər. Tip 3.1 istehsalçının istehsal şöbəsindən asılı olmayan səlahiyyətli yoxlama nümayəndəsi tərəfindən təsdiqlənir. Bu, avtomatik olaraq üçüncü tərəf sertifikatı deyil.
3.2 Tipi, istehsalçının səlahiyyətli nümayəndəsi və alıcının səlahiyyətli nümayəndəsi və ya rəsmi olaraq təyin olunmuş müfəttiş tərəfindən əlavə təsdiq tələb edir.
SGS və ya başqa bir yoxlama şirkətinin göndərilmədən əvvəl yoxlaması 3.1 Tip sertifikatını avtomatik olaraq 3.2 Tipinə çevirmir. “SGS hesabatı”, “COA”, “uyğunluq sertifikatı” və “MTC” bir-birini əvəz edə bilən sənədlər deyil.
Aşağıdakı MTC sahələrini yoxlayın:
- İstehsalçı və faktiki istehsal yeri
- Alıcı sifarişi və məhsul sətrinə istinad
- Dəqiq dərəcə və təyinat sistemi
- Məhsulun forması, ölçüləri və temperaturu
- Standart və nəşri idarə edən
- İstilik, tökmə, seriya, rulon və ya istehsal partiyası identifikatoru
- Həqiqi kimya nəticələri, yalnız kopyalanan spesifikasiya limitləri deyil
- Tələb olunan mexaniki və elektrik nəticələri
- Test üsulları, vahidləri və istinad temperaturu
- Sertifikatla təmsil olunan miqdar və ya çəki
- Səlahiyyətli imza və ya elektron təsdiq
- MTC, qablaşdırma etiketləri və material işarələri arasında uyğunluq
İzlənilə bilən zənciri qırılmaz qalmalıdır:
PO məhsulu -> paket ID-si -> parça, rulon və ya dəstə ID-si -> istehsal partiyası -> MTC test nəticələri.
Cymber Metal-a rəy yazınkeyfiyyət sertifikatları və yoxlama sənədlərişirkət səviyyəsində təcrübə kimi. Sifarişin qəbulu hələ də faktiki istehsal partiyası üçün təqdim edilən sənədlərdən və fiziki işarələrdən asılıdır.
Kimya və Sinif Kimliyini Təsdiqləyin
Kimya yoxlaması bir suala cavab verir: nümunə götürülmüş material göstərilən dərəcə spesifikasiyasının kimyəvi limitlərinə cavab verirmi?
Bu, temperaturu, keçiriciliyi, ölçüləri, səth vəziyyətini və ya daxili sağlamlığı sübut etmir.
“Yüksək təmizlikli mis”in vahid müqavilə tərifi yoxdur. C10100, C10200, C11000 və C12200 fərqli istehsal və tətbiq fərziyyələri ilə ayrıca siniflər kimi qəbul edilməlidir.
C10100 adətən oksigensiz elektron mis ilə əlaqələndirilir. C10200 adətən oksigensiz mis kimi təyin olunur. C11000 elektrolitik sərt qatlı misdir. C12200 isə adətən boru və istilik tətbiqlərində istifadə edilən fosfor-deoksidləşdirilmiş misdir.
Bu təsvirlər idarəetmə standartını əvəz etmir.
Kimi bir açıqlamaCu >= 99.9%özü-özlüyündə C10100, C10200 və ya C11000-ü müəyyən edə bilmir. Həmçinin, temperatur, elektrik performansı və ya məhsul formasına dözümlülük haqqında heç nə demir.
Analit və tələb olunan konsentrasiyaya uyğun olduqda laboratoriya yaş kimyası, ICP-OES və ya başqa bir təsdiqlənmiş metod istifadə edilə bilər. ASTM E478 mis ərintilərinin kimyəvi analizi üçün, ASTM E2575 isə inert qaz əriməsi ilə oksigenin təyini üçün əhəmiyyətli ola bilər.
Əl ilə idarə olunan XRF bir çox metal ərintili elementlərin yoxlanılması üçün faydalıdır. O, təkbaşına oksigensiz misdə ppm səviyyəsində oksigen miqdarını sübut edə bilməz. Həmçinin müəyyən yüngül elementlər üçün zəifdir və göstəricilər örtük, oksid, səth çirklənməsi və ya nümunənin zəif hazırlanması səbəbindən təhrif oluna bilər.
XRF və MTC razılaşmazsa, təsirlənmiş materialı karantinə alın, partiyasının kimliyini qoruyun, nümunənin saxlanmasını sənədləşdirin və razılaşdırılmış analitik metoda malik ixtisaslı laboratoriyadan istifadə edin. Yüksək dəyərli material mübahisəsini ən asan əldə edilə bilən parça üzərində bir səthi oxuma ilə həll etməyin.
RoHS və REACH sənədləri yenidən ayrıdır. Onlar dərəcəni, keçiriciliyi, temperaturu, ölçüləri və ya partiya uyğunluğunu sübut etmir.
Müəyyən edilmiş bir metodla keçiriciliyi ölçün
“Keçiricilikdən keçib” yoxlama nəticəsi deyil. İstifadəyə yararlı hesabat qəbul limiti, metod, istinad temperaturu, sınaq yeri, cihazın identifikasiyası və faktiki ölçülmüş dəyər tələb edir.
20°C-də 100% IACS şərti olaraq təxminən 58.0 MS/m və ya 1.7241 mikro-ohm sm-ə bərabər müqavimətə uyğun gəlir.
% IACS = keçiricilik MS/m / 58.0 x 100 ilə
% IACS = 1.7241 / mikro-ohm sm x 100 ilə müqavimət
Bu tənliklər hər mis məhsulu üçün universal minimum yaratmır. Tələb olunan keçiricilik dərəcəsi, temperaturu, forması, emal tarixi və istifadə olunan spesifikasiyadan asılıdır.
100%-ə yaxın IACS dəyəri C10100, C10200 və ya C11000-ü təkbaşına sübut etmir. Keçiricilik bir xüsusiyyətdir, dərəcə identifikasiya sistemi deyil.
ASTM B193 və ya IEC 60468 tipli metod keçirici materiallarının müqavimət və ya müqavimət ölçülməsi üçün əhəmiyyətli ola bilər. ASTM E1004 tipli burulğanlı cərəyan sınağı materialın həndəsəsi, qalınlığı, səthi, kalibrlənməsi və avadanlıq diapazonu onu dəstəklədikdə uyğun ola bilər.
Yoxlama planında aşağıdakılar müəyyən edilməlidir:
- Minimum keçiricilik və ya maksimum müqavimət
- İstinad temperaturu
- Test metodu və temperatur korreksiyası
- Cihaz modeli, seriya nömrəsi və kalibrləmə statusu
- Çılpaq, örtüklü, emal olunmuş və ya dəyirman sınaq səthi
- Nümunə miqdarı və ölçmə yerləri
- Yuvarlaqlaşdırma və limit yaxınlığında keçmə/uğursuzluq qaydası
Örtüklər, əyrilik, pürüzlülük, qalınlıq, temperatur və kalibrləmə standartları burulğanlı cərəyan nəticələrinə təsir göstərə bilər. Razılaşdırılmış nümunə götürmə planında göstərilmədiyi təqdirdə, bir zond göstəricisi bütün bir rulonu, dəstəni və ya istehsal partiyasını təmsil etməməlidir.
Oksigensiz çubuq və şin layihələri üçün əlaqəli təlimata baxınoksigensiz mis çubuq yoxlama standartları.
Keçiricilik kimyanı əvəz etmir. Kimya keçiriciliyi əvəz etmir. Hər ikisini sübut etmək üçün əlverişli bir test istənildikdə, alıcılar çətinliyə düşürlər.
Temperatura və Mexaniki Xüsusiyyətləri Təsdiqləyin
İki partiya eyni kimyəvi birləşməyə rast gələ və əyilmə, ştamplama, emal və ya yığma zamanı fərqli davrana bilər, çünki onların temperaturu və emal tarixi fərqlidir.
Lazım gələrsə, yoxlama planına ASTM E8/E8M və ya tətbiq olunan məhsul standartı altında dartılma möhkəmliyi, axıcılıq möhkəmliyi və uzanma; ASTM E18 altında Rokvell sərtliyi; ASTM E384 altında mikrodepressiya sərtliyi; əyilmə sınağı; dənə ölçüsünün qiymətləndirilməsi; və ya başqa bir vəziyyətə xas müayinə daxil ola bilər.
Nümunənin istiqamətini, nümunə götürmə yerini, qalınlığını, ölçü cihazının uzunluğunu, material vəziyyətini, nəticə limitlərini və təkrar sınaq qaydalarını təyin edin.
Müqavilə seçilmiş dərəcə və temperatur üçün bu əlaqəyə açıq şəkildə icazə vermədikcə, sərtliyi dartılma möhkəmliyinə çevirməyin. Çevrilmə cədvəli göstərilən sınaq üçün əvəzedici deyil.
Aşağı qiymətli əvəzləmənin baha başa gəldiyi yer budur. Alıcı kimyəvi reaksiyanı təsdiqləyir, temperatur yoxlamasını buraxır və problemi yalnız şinlər formalaşma zamanı çatladıqda və ya zolaq tələb olunan yay reaksiyasını saxlaya bilmədikdə aşkar edir. Ərinti adı uğursuz olmadı. Alış tərifi belə oldu.
Məhsul Formasına görə Ölçüləri Yoxlayın
Ölçü yoxlaması məhsulun emal və yığılma üsuluna uyğun olmalıdır.
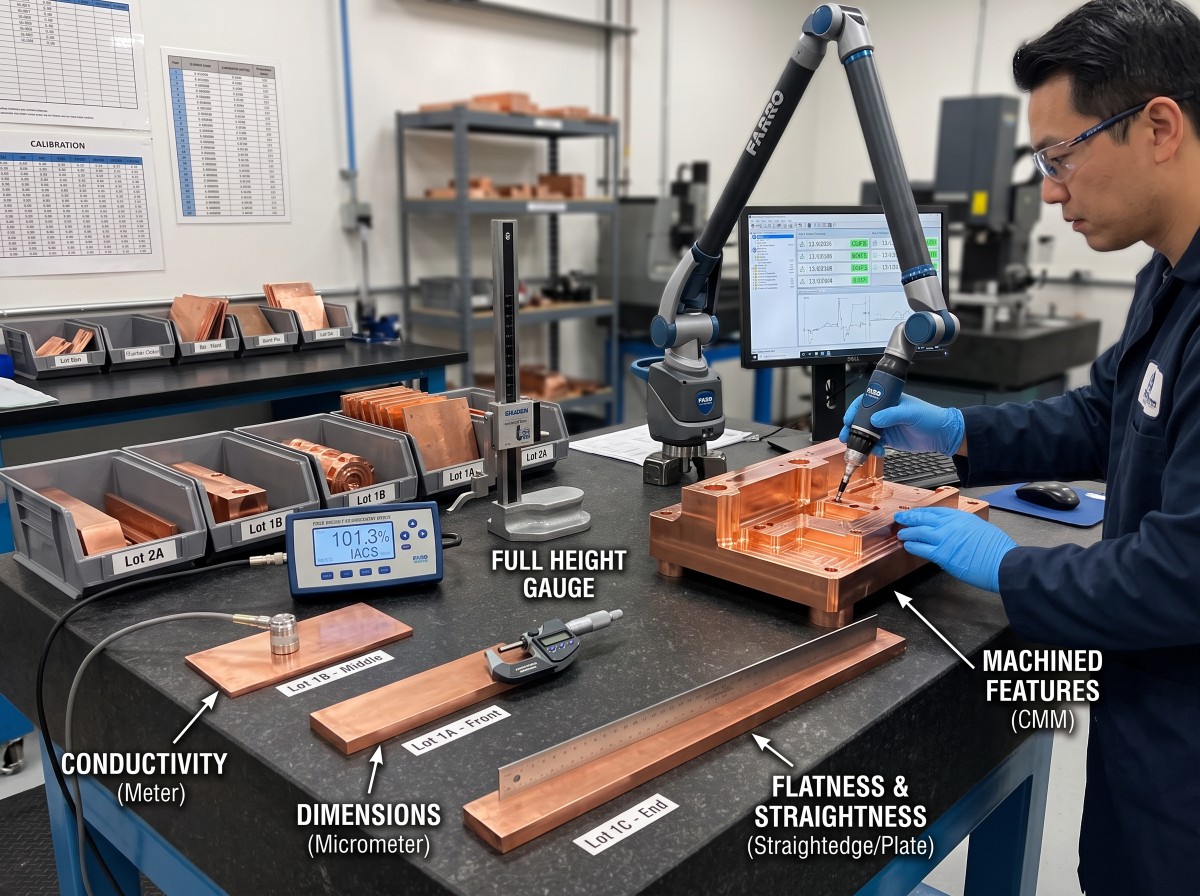
Lövhə və təbəqə üçün qalınlığı təmsilçi yerlərdə, enində, uzunluğunda, düzlüyündə, kənar vəziyyətində və müvafiq hallarda düzbucaqlılığında yoxlayın. Bir küncün ölçülməsi bütün lövhəni təsdiqləyə bilməz.
Zolaq və rulon üçün, rulon boyunca və boyunca qalınlığı, eni, əyriliyi, kənar əyriliyi, rulon ID/OD-ni və sarğı istiqamətini yoxlayın. Baş, orta və quyruq mövqeləri əhəmiyyətli ola bilər.
Şin, çubuq və çubuq üçün en kəsiyi, en və qalınlığı və ya diametrini, düzlüyünü, burulmasını, kəsik uzunluğunu, uc kvadratını və kənar radiusunu yoxlayın. Qısa kupon tam uzunluqlu montaj tələbini sübut edə bilməz.
Boru üçün OD-ni, divar qalınlığını, göstərilən yerdə ID-ni, ovallığı, düzlüyü, uzunluğu və uc vəziyyətini yoxlayın. Təkcə OD minimum divar qalınlığını sübut edə bilməz.
İşlənmiş hissələr üçün ölçüsü, mövqeyi, profili, dəlik naxışı, yivləri, yivləri və son vəziyyət ölçülərini yoxlamaq üçün təsdiq edilmiş məlumat sistemindən istifadə edin. Xammal MTC CNC həndəsəsini təsdiqləyə bilməz.
Ölçmə şərtini bildirin. Düzlük dayaq və məhdudiyyətdən asılıdır. Düzlük ölçü uzunluğundan və sərbəst vəziyyətdəki dayaqdan asılıdır. Örtükdən sonra örtüklü şin çubuğunun kritik ölçüsünün yoxlanılması tələb oluna bilər.
Toplu üçünC11000 mis çubuq seçimləri, diametri, düzlüyü, kəsik uzunluğu, səthi və partiya qeydləri hələ də sifarişə xas qəbul limitlərini tələb edir.
Parça sayını, xalis çəkini, ümumi çəkini və faktura əsasını uzlaşdırın. Nəzəri çəki istifadə olunursa, nominal ölçülər və sıxlıq əsasını razılaşdırın. Faktiki çəki istifadə olunursa, miqyasın kalibrlənməsini və yuvarlaqlaşdırılmasını təyin edin.
Səth Tələblərini Ölçülə Bilən Meyarlara Çevirin
“Yaxşı səth”, “dəyirman işi” və “cızıqların olmaması” mübahisələrə səbəb olur. Onlar müfəttişlərə nəyi rədd etməli olduqlarını demirlər.
Məhsuldan və tətbiqdən asılı olaraq, cızıqlar, əziklər, çuxurlar, oksid, su ləkələri, rəng dəyişikliyi, rulon izləri, qəlib xətləri, qatlar, laminasiya əlamətləri, kənar büzüşmələri, kənar çatlar, parçalar, yağ, barmaq izləri, çirklənmə və uyğun olmayan qoruyucu qalıqlar üçün ölçülə bilən limitlər müəyyən edin.
Əhəmiyyətli səthləri təsnif edin. Şin çubuğunun təmas səthi, lehimləmə səthi, möhürləmə səthi və gizli arxa səth eyni kosmetik qəbul qaydasını tələb etmir.
Görünüş vacib olduqda, yoxlama işıqlandırmasını, baxış məsafəsini, əhəmiyyətli zonaları və təsdiq edilmiş limit nümunəsini qeyd edin. Funksional qüsurlar mümkün olduqda ədədi limitlərdən və ya nəzarətli prosedurdan istifadə etməlidir.
Okean yükləri zamanı misi qoruyan müvəqqəti yağ sonrakı örtükləmə, lehimləmə, lehimləmə və ya elektrik təmasına mane ola bilər. Səth yoxlaması zamanı yalnız materialın qutunun içərisində necə göründüyü deyil, həm də sonrakı prosesi nəzərə almaq lazımdır.
Yalnız risk onları əsaslandırdıqda NDT və Xüsusi Testləri Təyin Edin
Hər mis sifarişi üçün dağıdıcı olmayan sınaq və dağıdıcı xüsusi sınaqlar avtomatik olaraq tələb olunmur.
Burulğanlı cərəyan müayinəsi ASTM E243 standartına uyğun olaraq müəyyən edilmiş mis və ya mis ərintili borular üçün aktual ola bilər. ASTM E1417/E1417M standartına uyğun olaraq maye nüfuzetmə sınağı uyğun hazır hissələrdə səthi qıran fasilələri aşkar edə bilər. Məhsula xas prosedura əsasən ağır lövhə, çubuq, döymə və ya yapışdırılmış məhsullar üçün ultrasəs sınaqları təyin edilə bilər.
Müəyyən borular və ya yığımlar üçün hidrostatik və ya pnevmatik sızma sınağı tələb oluna bilər. ASTM B577 metodları müəyyən oksigensiz və ya deoksidləşdirilmiş mis tələbləri üçün mis-oksid və ya hidrogen-kövrəkləşmə ilə əlaqəli sınaqlara aid ola bilər. Bu metodlar və ənənəvi metalloqrafik kəsik nümunəni istehlak edə və ya zədələyə bilər və dağıdıcı xüsusi sınaqlar kimi qəbul edilməlidir.
Maqnit hissəciklərinin yoxlanılması adi qeyri-ferromaqnit mis məhsulları üçün uyğun deyil.
Hesabatda metod, yazılı prosedur, yoxlama əhatə dairəsi, kalibrləmə əsası, operatorun ixtisası və qəbul meyarları göstərilmədikcə, "100% NDT keçdi" mənasızdır.
Plitənin ayrı bir proses kimi yoxlanılması
Keçmiş mis substrat örtüklü komponentin keçməsinə zəmanət vermir. Qalay, nikel və gümüş başqa bir material, başqa bir proses və başqa bir nasazlıq rejimi təqdim edir.
ASTM B545 elektrodla çökdürülmüş qalay, ASTM B689 mühəndislik nikel örtükləri və ASTM B700 elektrodla çökdürülmüş gümüş üçün əhəmiyyətli ola bilər. ASTM B568 uyğun XRF örtük qalınlığının ölçülməsi üçün istifadə edilə bilər, ASTM B504 isə kulometrik qalınlığın ölçülməsi üçün əhəmiyyətli ola bilər.
Rəsm və sifariş planında örtük materialı, çökmə prosesi, minimum yerli və ya orta qalınlıq, ölçmə yerləri, yapışma metodu, məsaməlilik və ya davamlılıq tələbi, görünüş limitləri, kənar və dəlik örtüyü, təmas sahəsinin maskalanması, lehimləmə qabiliyyəti və ölçü limitlərinin örtükdən əvvəl və ya sonra tətbiq olunub-olunmadığı müəyyən edilməlidir.
Ən asan düz səthdə bir XRF oxunuşu bütün şin üzərində vahid örtük olduğunu sübut etmir. Əyrilik, substratın tərkibi, istinad standartları, çoxqatlı örtüklər və kənarlardan məsafə nəticəni dəyişdirə bilər.
Cymber Metal'savadanlıq və yoxlama qabiliyyətisəhifə emal və yoxlama müzakirələri üçün fon təmin edir. Faktiki sifariş hələ də adlandırılmış metodlar, kalibrlənmiş avadanlıqlar və partiyaya xas hesabatlar tələb edir.
Müdafiə edilə bilən bir nümunə planı qurun
“10%-i yoxlayın” nümunə götürmə planı deyil. Nəyin on faizi: hissələr, spirallar, bağlamalar, qızdırıcılar, paketlər və ya ölçmələr?
Hər bir xüsusiyyət üçün aşağıdakıları müəyyənləşdirin:
Tələb | metod | alət | partiya tərifi | nümunə ölçüsü | təsadüfi seçim metodu | sınaq yeri | qəbul meyarı | qeyd | şahid nöqtəsi.
ISO 2859-1 atribut nümunə götürməyi dəstəkləyə bilər. ISO 3951 seriyasının müvafiq hissəsi, məsələn, ISO 3951-1, dəyişən nümunə götürməyi dəstəkləyə bilər. Tərəflər dəqiq hissə və nəşr, partiya ölçüsü, yoxlama səviyyəsi, AQL, keçid qaydaları və qüsur təsnifatı barədə razılığa gəlməlidirlər.
AQL 1.0, partiyanın yalnız 1%-nin qüsurlu olduğuna zəmanət vermir. AQL, seçilmiş sxemin qalan hissəsi ilə istifadə edilən nümunə götürmə planı parametridir.
Hər bağlama üçün şəxsiyyəti, miqdarını, etiketlərini və görünən tranzit zədələrini yoxlayın. Nəticələr əsaslandırdıqda, uyğunluq baxımından kritik və ya təhlükəsizlik baxımından kritik xüsusiyyətlərə görə 100% yoxlamadan istifadə edin. Spesifikasiyada müəyyən edilmiş istehsal partiyasına görə dağıdıcı kimya və mexaniki nümunələr seçin.
Nümunələr rulonlar, dəstələr, qablaşdırmalar və istehsal ardıcıllığı üzrə paylanmalıdır. Təchizatçının yalnız təmiz, əlçatan üst hissələri seçməsinə icazə verməyin.
Yoxlama planında nasazlığın rədd edilməsinə, təkrar nümunə götürməyə icazə verilməsinə və ya 100% çeşidlənməsinə səbəb olub-olmadığı göstərilməlidir. Qızıl nümunə və ya birinci məhsulun qəbul edilməsi toplu partiya tələblərindən azad etmir.
İstehsaldan əvvəl üçüncü tərəf yoxlamasını təyin edin
Yoxlama orqanı və onun əhatə dairəsi mallar qablaşdırıldıqdan sonra deyil, istehsaldan əvvəl təyin edilməlidir.
Kommersiya baxımından uyğun olduqda, müvafiq əhatə dairəsi üçün ISO/IEC 17020 standartına uyğun olaraq akkreditə olunmuş yoxlama orqanını və tələb olunan sınaq metodu üçün ISO/IEC 17025 standartına uyğun olaraq akkreditə olunmuş laboratoriyanı seçin.
Faydalı saxlama məqamlarına sənədlərin nəzərdən keçirilməsi, materialın şəxsiyyətinin yoxlanılması, təsadüfi nümunə seçimi, dağıdıcı sınaqların şahidi olmaq, ölçü və səth yoxlamaları, miqdar yoxlaması, qablaşdırma yoxlaması, kalibrləmə qeydlərinin nəzərdən keçirilməsi və uyğunsuzluqların aradan qaldırılması daxildir.
Hesabatda müfəttişin nəyin şahidi olduğu, nədən nümunə götürdüyü və nəyin sənədləşdirildiyi fərqləndirilməlidir.
Üçüncü tərəf yoxlaması yoxlanılmamış hər bir hissənin uyğun olduğunu sübut etmir. Bu, təchizatçının məsuliyyətini ötürmür və heç vaxt yazılmamış qəbul meyarlarını bərpa edə bilməz.
Qablaşdırmanı, etiketləri və göndərmə vəziyyətini yoxlayın
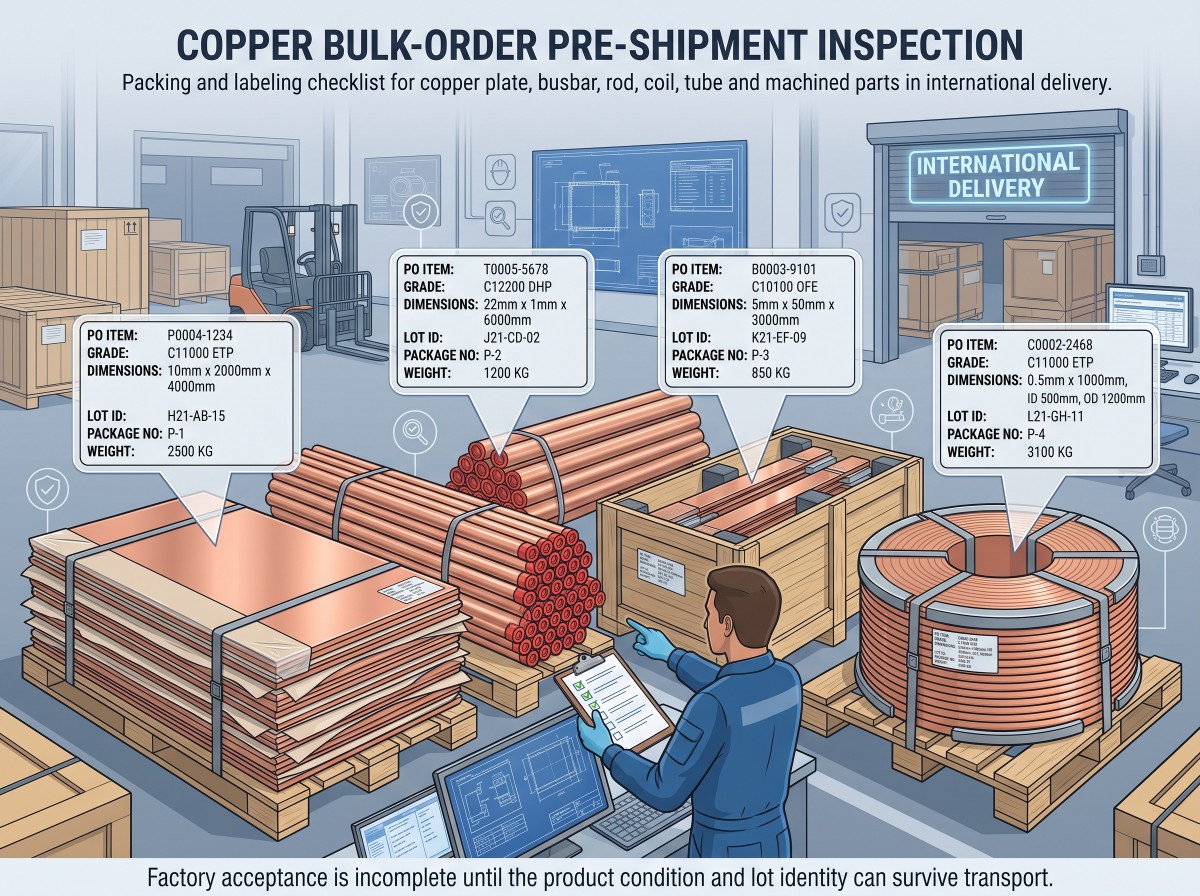
Mis zavod yoxlamasından keçə bilər və çatdırılma zamanı yenə də sıradan çıxa bilər. Sıx bağlamalar yerindən tərpənir. Çılpaq səthlər sürtünür. Nazik təbəqə qatlanır. Kondensasiya cilalanmış materialı ləkələyir. Kaplama səthləri qutunu saxlamaq üçün nəzərdə tutulmuş bərkidici tərəfindən zədələnir.
Lövhə və təbəqə sərt bir əsas, nəm baryeri, aralıq və kənar qorunması tələb edə bilər. Bobinlər razılaşdırılmış göz istiqaməti, dolama maneəsi, sürüşmə dəstəyi və teleskopdan qorunma tələb edir. Çubuq, çubuq və şin sürtünmədən ayrılmalı və uclar, dəliklər və örtüklü səthlər üçün qorunma tələb olunur. Borular qapaqlı uclar və paylanmış dəstə dəstəyi tələb edə bilər. Emal olunmuş hissələr fərdi qablar və ya ayırıcılar tələb edə bilər.
Qablaşdırma materialları quru, təmiz və sonrakı elektrik təması, örtük, lehimləmə, lehimləmə və təmizləmə ilə uyğun olmalıdır.
Hər bir bağlama etiketində müqavilədə tələb olunduğu təqdirdə, PO məhsulu, dərəcəsi, standartı, temperaturu, ölçüləri, miqdarı, xalis və ümumi çəkisi, istehsal partiyasının identifikatoru, bağlama nömrəsi və mənşə ölkəsi haqqında məlumat göstərilməlidir.
ISPM 15, təyinat yerinin tələblərinə uyğun olaraq tənzimlənən bərk ağac qablaşdırmasına və bərkitməsinə şərti olaraq tətbiq olunur. Fumiqasiya universal olaraq məcburi deyil.
Buraxılışdan əvvəl, fiziki paket ID-lərini qablaşdırma siyahısı və MTC izləmə xəritəsi ilə müqayisə edin.
Buraxılışdan əvvəl uyğun olmayan materialı idarə edin
Uğursuz nəticə mesajlaşma tətbiqində arqument deyil, iş axını tələb edir.
Karantin -> şəxsiyyəti və sübutları qorumaq -> NCR-i vermək -> təsirə məruz qalan əhatə dairəsini və kök səbəbini müəyyən etmək -> yazılı güzəştlə rədd etmək, çeşidləmək, yenidən işləmək, dəyişdirmək və ya qəbul etmək -> qeydləri yeniləmək.
Müqavilədə sənədlərin son tarixləri, şahid və saxlama nöqtələri, təkrar sınaq qaydaları, yenidən nümunə götürmə qaydaları, çeşidləmə məsuliyyəti, yenidən işlənmə təsdiqi, dəyişdirmə proseduru, təkrar yoxlama dəyəri, daxil olan yoxlama hüquqları və iddia müddəti müəyyən edilməlidir.
İstehsal təcililiyinin mühəndislik sapmasını səssiz bir göndərişə çevirməsinə heç vaxt imkan verməyin. Yazılı güzəştdə dəqiq partiya, ölçülmüş nəticə, təsirlənmiş miqdar, funksional risk və təsdiqləyici orqan göstərilməlidir.
Toplu Sifariş Yoxlama Siyahısı
Göndərməni təsdiqləməzdən əvvəl bu 20 nəzarəti təsdiqləyin:
- PO və təsdiq edilmiş rəsm düzəlişi
- Dəqiq mis dərəcəsi və təyinat sistemi
- Məhsul standartı və nəşri
- Məhsulun forması və temperaturu
- İstilik, tökmə, toplu, rulon və ya partiya tərifi
- Kimya limitləri və sınaq metodu
- Mümkün olduqda oksigenlə əlaqəli test
- Keçiricilik və ya müqavimət tələbi
- Mexaniki xüsusiyyətlərə dair tələblər
- Ölçülü CTQ-lər və ölçmə metodu
- Səth zonaları və qüsur limitləri
- Lazım olduqda NDT və ya xüsusi test proseduru
- Örtük materialı, qalınlığı və ölçmə yerləri
- Nümunə planı və nasazlığa cavab
- Üçüncü tərəf yoxlama əhatə dairəsi
- Parça sayı və faktiki və ya nəzəri çəki əsası
- Məhsula xas qablaşdırma qorunması
- Paketdən MTC-yə etiket izləmə qabiliyyəti
- NCR, yenidən sınaq və güzəşt prosesi
- Yekun sənəd və göndərişin buraxılış təsdiqi
RFQ-ları nəzərdən keçirərkən alıcılar tez-tez misin dərəcəsini ətraflı şəkildə təyin edir və yoxlamanı bir cümləyə endirirlər: "MTC tələb olunur".
Bu, geriyə doğrudur.
MTC, qəbul planının özü deyil, qəbul planının daxilində nəzarət edilən bir qeyd olmalıdır.
Koordinasiyalı təchizat, emal və ixrac müzakirələri üçün Cymber Metal şirkətinə baxınmis təchizat zənciri xidmətləriSiz həmçinin edə bilərsinizCymber Metal məhsul kataloqlarını yükləyinməhsul çeşidi konteksti üçün.
Sifarişin nəzərdən keçirilməsini tələb etmək üçün,Topdan sifariş üçün Cymber Metal ilə əlaqə saxlayındərəcə, standart və nəşr, məhsul forması, temperatur, ölçülər, rəsm, miqdar, CTQ-lər, sınaq sənədləri, qablaşdırma tələbləri və təyinat yeri ilə.
Testin əhatə dairəsi, nümunə götürmə, üçüncü tərəfin iştirakı, mövcud mövcudluq, MOQ və çatdırılma müddəti faktiki layihə üçün təsdiqlənməlidir.
Nəticə
Mis yoxlaması qablaşdırılmış malların yanında keçirilən sonuncu mərasim deyil. Bu, alıcının "uyğunlaşma"nın nə demək olduğunu müəyyən etdiyi zaman başlayır.
Sinif eyniliyini, kimyasını, keçiriciliyini, temperaturunu, həndəsəsini, səthini, örtüyünü və qablaşdırmasını ayrıca təyin edin. Hər bir nəticəni fiziki istehsal partiyası ilə əlaqələndirin. Metod, nümunə və qərar qaydasını yazılı şəkildə təqdim edin.
Ən ucuz yoxlama planı, göndərişin səhv qitədə inventara çevrilməzdən əvvəl səhv tapan plandır.
Tez-tez verilən suallar
İstehsalçını, istehsal yerini, sifariş nömrəsini, dəqiq markanı, məhsul formasını, standartı və buraxılışını, temperaturu, istehsal partiyasının kimliyini, faktiki kimyəvi tərkibini, tələb olunan mexaniki və elektrik nəticələrini, əhatə olunmuş miqdarı və səlahiyyətli təsdiqləməni yoxlayın. Daha sonra MTC identifikatorunu qablaşdırma etiketləri və çatdırılan mislə uyğunlaşdırın.
Əl XRF cihazı bir çox metal elementi yoxlaya bilər, lakin oksigensiz misdə ppm səviyyəsində oksigeni sübut edə bilmir. Dərini göstərilən kimyəvi limitlər, izlənilə bilən MTC və lazım olduqda ixtisaslı laboratoriya tərəfindən aparılan müvafiq oksigen analiz metodu ilə təsdiqləyin.
Xeyr. 20 C-də 100% IACS şərti olaraq təxminən 58.0 MS/m və ya 1.7241 mikro-ohm sm-ə uyğun gəlir, lakin bu, universal alış minimumu deyil. Satınalma sifarişində tələb olunan dəyər, metod, istinad temperaturu, sınaq yerləri və yuvarlaqlaşdırma qaydası göstərilməlidir.
Xeyr. 3.1 Tipi istehsalçının istehsaldan asılı olmayan səlahiyyətli yoxlama nümayəndəsi tərəfindən təsdiqlənir. 3.2 Tipinin əlavə təsdiqləmə tələbləri var. Ayrı bir üçüncü tərəf yoxlama hesabatı 3.1 Tipini avtomatik olaraq 3.2 Tipinə çevirmir.
Məhsul standartı, istehsal partiyasının tərifi və nasazlığın nəticələri ilə başlayın. Hər bir xüsusiyyət üçün nümunə ölçüsünü, təsadüfi seçim metodunu, sınaq yerini, qəbul limitini və nasazlığa cavabı təyin edin. Ümumi "10% yoxlama" təlimatından istifadə etməyin.
Tənzimləyici standart, rəsm, xidmət riski və ya razılaşdırılmış yoxlama planı tələb etdikdə NDT tələb olunur. Xüsusi hallarda burulğanlı cərəyan, nüfuz edən və ya ultrasəs testi uyğun ola bilər, lakin hər bir metodun yazılı prosedur, kalibrləmə əsası, əhatə dairəsi və qəbul meyarları tələb olunur.
Müfəttiş təsdiq edilmiş sənədləri, material və partiyanın kimliyini, nümunə seçimini, müəyyən edilmiş testləri, ölçüləri, səthi, miqdarını, etiketlərini, qablaşdırmasını və uyğunsuzluqların bağlanmasını yoxlamalıdır. Hesabatda şahidi olan, nümunə götürülən və sənədə baxış keçirilən hallar göstərilməlidir.
Avtomatik olaraq yox. Müqavilədə göndərilmədən əvvəl buraxılışın daxil olan yoxlama hüquqlarına necə təsir etdiyi göstərilməlidir. Alıcılar yenə də bağlamanın şəxsiyyətini, sayını, tranzit zədəsini və vacib qəbul xüsusiyyətlərini yoxlamalıdırlar.
Məhsulun dərəcəsini, təyinat sistemini, məhsul standartını və nəşrini, formasını, temperaturunu, ölçülərini, çertyoj düzəlişini, CTQ-lərini, keçiricilik və ya mexaniki tələbləri, səth və örtük meyarlarını, miqdarını, nümunə götürmə qaydalarını, sənədləri, qablaşdırmanı, təyinat yerini və İnkoterms qaydalarını təmin edin.
Yazı vaxtı: 30 Avqust 2026